
PLA или PETG: что выбрать для вашей задачи

Если коротко: PLA — когда важны простота печати, детализация и внешний вид. PETG — когда деталь должна жить в работе: держать нагрузку, влагу и чуть более высокую температуру.
Короткий ответ: когда PLA, когда PETG
| Задача | Обычно лучше |
| Первые модели, обучение, визуальные прототипы | PLA |
| Декор, миниатюры, макеты с мелкой детализацией | PLA |
| Корпуса, крепления, зажимы, детали «в руки» | PETG |
| Контакт с влагой / мойка / сырое помещение | PETG |
| Деталь в тёплом месте (подоконник, техника, машина летом) | PETG (PLA часто уже мягкий) |
| Максимально «простить» ошибки новичка | PLA |
Исключения бывают: тонкий PETG-декор печатают ради прочности, а из PLA делают оснастку «на один раз». Правило выше — про типичный выбор, не про запреты.
Чем PLA и PETG отличаются по сути
PLA (полилактид) — материал, с которого большинство начинает. Он хорошо держит форму при печати, даёт чистую поверхность и редко «ведёт» модель на столе. Минус понятный: PLA относительно хрупкий на удар и рано размягчается от тепла.
PETG (PET, модифицированный гликолем) — компромисс между простотой PLA и «рабочей» прочностью. Слои держатся крепче, деталь лучше переносит удары и влагу, но печать требует аккуратнее настроить ретракт и обдув: PETG чаще тянет тонкие нити («паутину»), если профиль сырой или филамент отсырел.

Сравнение по ключевым параметрам
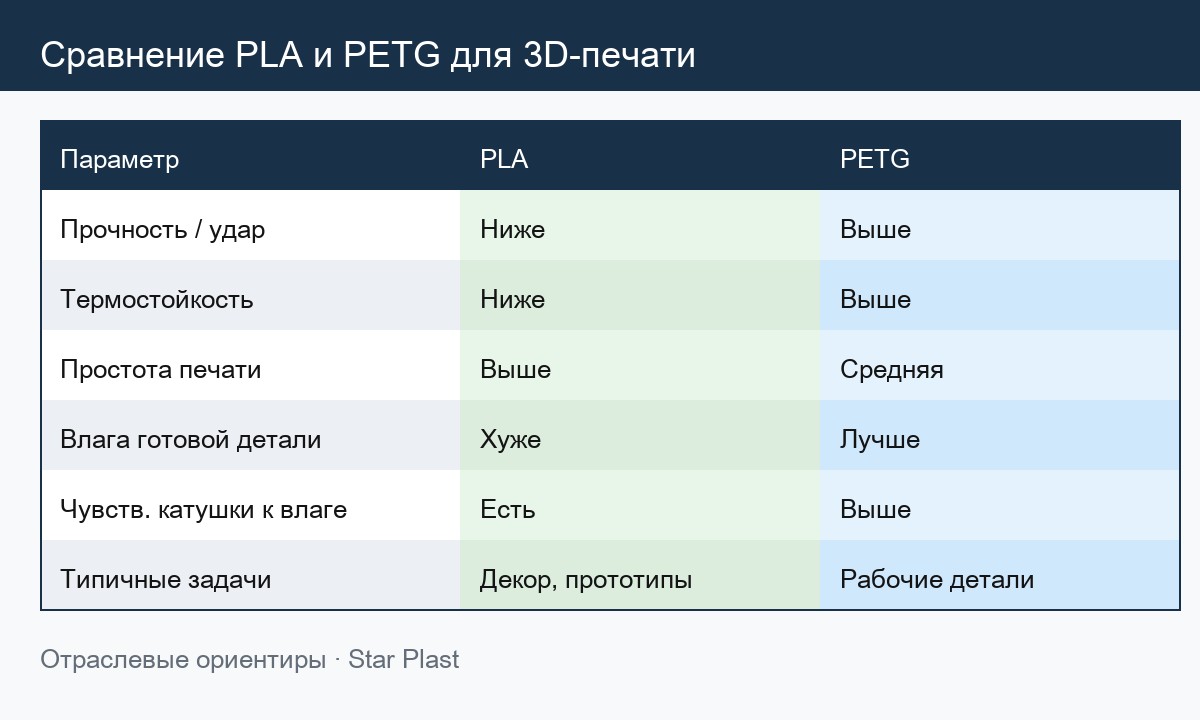
Цифры ниже — отраслевые ориентиры, привычные для FDM. Точный профиль зависит от принтера, сопла, скорости и конкретной партии. Перед серийной печатью проверьте рекомендации к вашей катушке и сделайте тестовый куб.
| Параметр | PLA | PETG |
| Сложность печати | Ниже | Средняя |
| Детализация / «красота» поверхности | Обычно выше | Хорошая, но чаще стрингинг |
| Ударная вязкость | Ниже (скорее треснет) | Выше (скорее прогнётся) |
| Термостойкость детали (ориентир по размягчению, не температура сопла) | Ниже (часто уже ~55–60 °C) | Выше (ориентир ~70–80 °C) |
| Влагостойкость готовой детали | Слабее | Заметно лучше |
| Чувствительность катушки к влаге при хранении | Есть, но обычно мягче | Выше — чаще портит печать |
| Типичное сопло (ориентир) | ~190–220 °C | ~220–250 °C |
| Типичный стол (ориентир) | 0–60 °C | ~70–90 °C |
| Закрытая камера | Обычно не нужна | Обычно не нужна |
Прочность и поведение на ударе
Если деталь может упасть, защёлкнуться, работать как клипса или ручка — PETG чаще оправдывает себя. PLA отлично смотрится на полке и в презентации, но на живом ударе чаще даёт трещину, а не упругий прогиб.
Температура эксплуатации
PLA размягчается раньше: деталь на подоконнике, в машине летом или рядом с тёплой техникой может «поплыть». PETG держит форму заметно дольше в бытовых тёплых сценариях. Это не про температуру сопла — про то, что переживает готовая деталь.
Влага: деталь vs катушка
Готовая деталь из PETG обычно лучше переживает влажную среду и мойку. Но сама катушка PETG часто капризнее к хранению: отсыревший филамент сильнее портит печать (пузыри, неровная экструзия, слабые слои). Храните закрытым, с влагопоглотителем; при сомнении — сушка по рекомендации к материалу.
Когда выбирать PLA
- Учитесь печатать или печатаете редко.
- Нужны миниатюры, декор, макеты, визуальные прототипы.
- Важны чистая поверхность и предсказуемая печать «из коробки».
- Деталь не будет греться и не должна держать удары/защёлки.
Когда выбирать PETG
- Корпуса, крепления, зажимы, функциональные детали «в руки».
- Нужна выше ударная стойкость и влагостойкость готовой детали.
- Деталь может оказаться в тёплом месте, где PLA уже мягкий.
- Готовы чуть внимательнее настроить ретракт и следить за сухостью катушки.
Типичные ошибки при выборе
- Брать PETG «потому что прочнее», не умея печатать PLA. Сначала закройте базовый цикл на PLA.
- Ждать от PLA «вечную» деталь на жаре. Для тёплых мест смотрите PETG.
- Игнорировать сушку/хранение PETG. Влажный филамент маскируется под «плохой бренд».
- Путать Silk/флуоресцент с отдельным классом прочности. Это в первую очередь внешний вид.
- Искать один материал «на все задачи». У мастерской нормальны обе катушки: PLA для быстрых итераций, PETG для рабочих деталей.
Что выбрать в каталоге Star Plast
- Нужен базовый материал для моделей и прототипов → PLA филамент
- Нужна рабочая деталь, влага, выше ударная стойкость → PETG филамент
- Печатаете заметно быстрее обычного и ищете материал под высокий расход (flow) → смотрите линейку PLA HS отдельно (это не замена PETG по прочности)
Star Plast — российский производитель филамента. Если выбираете материал под серию или опт, опишите задачу (среда, нагрузка, принтер) — подскажем линейку без лишних SKU.
FAQ
Что лучше для новичка — PLA или PETG?
Почти всегда PLA. PETG подключайте, когда появятся задачи «на прочность» и базовые навыки печати.
Можно ли печатать PETG без термостола?
На практике лучше с подогревом стола. Без него адгезия нестабильнее, особенно на больших моделях.
PETG прочнее PLA — значит, PLA больше не нужен?
Нет. PLA быстрее закрывает визуальные и учебные задачи и часто даёт более предсказуемую «чистую» печать.
Почему у PETG много тонких нитей?
Частые причины: высокая температура, слабый ретракт, избыточный обдув/его нехватка в связке с температурой, влажный филамент. Настраивайте по одному параметру за раз.
PLA HS — это «улучшенный PETG»?
Нет. PLA HS — про скорость печати в семействе PLA. Для прочности и влаги смотрите PETG.
