
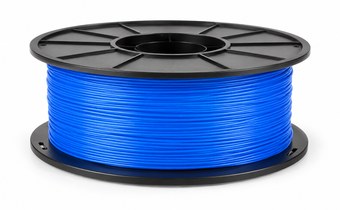
PLA-филамент Star Plast: что это, как печатать, какие настройки выбрать. Катушки 1 кг, Ø1,75 мм; Standard и HS; финиши Silk, флуоресцентный, Matte (только в HS).
PLA-филамент — базовый материал для FDM 3D-печати. С него начинают новички, к нему же возвращаются, когда нужно быстро напечатать прототип или декоративную деталь. Это полилактид — биоразлагаемый полимер из растительного сырья, пруток Ø1,75 мм.
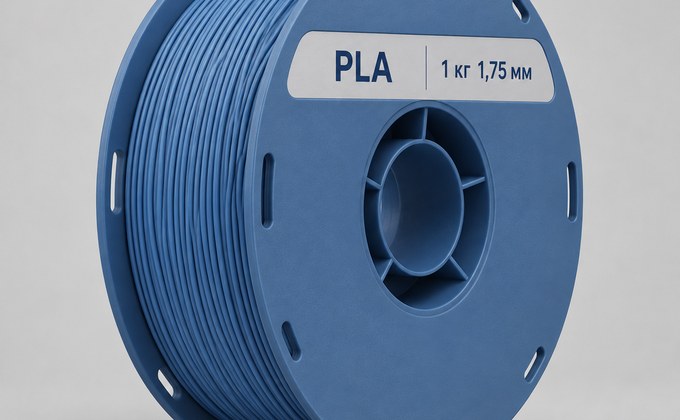
Что такое PLA-филамент
PLA (полилактид) — стартовый филамент для настольных FDM. У него низкая усадка и невысокая температура плавления, при печати почти нет запаха, мелкие детали читаются хорошо. Годится для обучения, прототипов, корпусов и макетов.
Ограничения тоже понятные: деталь хрупкая на удар и размягчается при нагреве выше ~55–60 °C. Если нужны силовые детали или уличные конструкции — лучше смотреть в сторону PETG или инженерных пластиков, сравнение собрано в статье «PLA или PETG».
Характеристики PLA Star Plast
В каталоге Star Plast — PLA для FDM-принтеров, пруток 1,75 мм. Параметры:
- Материал: PLA.
- Диаметр: 1,75 мм.
- Совместимость: любые FDM с соплом 1,75 мм.
- Сложность печати: ниже средней.
- Детализация: обычно выше, чем у PETG и ABS.
Вес катушки, допуск по диаметру и состав сырья зависят от SKU — смотрите их в карточке товара. Если для проекта важны конкретные значения прочности или термостойкости, опирайтесь на описание выбранного SKU, а не на общие свойства семейства PLA.
Линейки PLA: Standard, HS и финиши
В каталоге Star Plast — две базовые линейки (Standard и HS) и набор финишей внутри каждой. Подобрать цвет помогают карточки PLA и PLA HS.
PLA Standard — базовая линейка
PLA Standard — линейка на каждый день: прототипы, корпусные детали, оснастка. Для первого PLA это разумный выбор. Пример: PLA Star Plast синий.
PLA HS — высокая скорость печати
PLA HS — модификация PLA под повышенные скорости подачи. Конкретные значения в мм/с зависят от принтера и слайсера. Пример: PLA HS синий.
PLA Silk и PLA HS Matte — финиши под задачу
PLA Silk даёт шелковистую поверхность с мягким бликом. Пример: PLA Silk голубой. PLA HS Matte — ультраматовая, выпускается только в HS-линейке. Пример: PLA HS Matte белый. Silk печатается по режиму Standard, Matte — по HS: разница между ними во внешнем виде, не в прочности.
Как печатать PLA
PLA прощает ошибки лучше инженерных пластиков, но режим всё равно подбирают под принтер. Значения ниже — отправная точка; точные настройки берите из документации вашего принтера.
- Сопло: около 190–220 °C; начните с середины диапазона.
- Стол: часто хватает комнатной температуры или подогрева до ~60 °C.
- Обдув: вентилятор на 100 % с первых слоёв.
- Хранение: закрытая упаковка и влагопоглотитель обязательны.
В слайсере возьмите пресет «PLA Generic» и подстройте под свой принтер.
Первый слой и адгезия
Для PLA обычно хватает чистого стекла или PEI-плёнки. Если первый слой «отлипает», снизьте его скорость до 20 мм/с и подведите сопло ближе к столу. На стекле без покрытия помогают клей-карандаш или малярный скотч; на PEI они не нужны.
Частые ошибки
- Слишком горячо. Струя «плывёт», появляются нити. Снизьте температуру сопла на 5 °C.
- Нет обдува. Без вентилятора PLA даёт матовость и оплывшие свесы.
- Забыли про хранение. Влажный PLA пузырится, слои крошатся. Храните катушку закрытой.
- PLA для тёплого места. Деталь размягчается выше ~55–60 °C.
- PLA HS — не «усиленный PLA». HS меняет скорость подачи, а не прочность.
